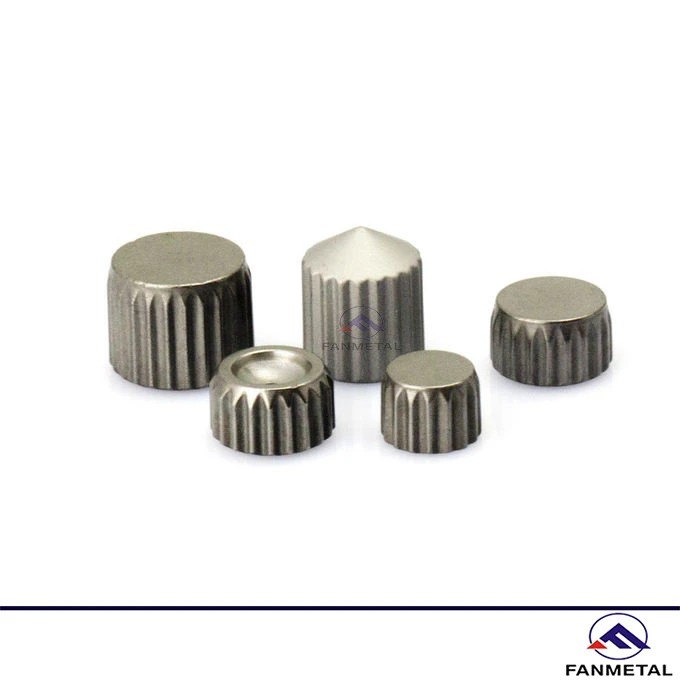
În domeniul industrial modern, carbura cimentată a devenit materialul de bază pentru prelucrarea mecanică, minerit, forarea petrolului și alte industrii datorită durității sale ridicate, rezistenței la uzură și durității roșii. Cu toate acestea, în aplicațiile practice, uneltele și piesele din carbură cimentată deseori eșuează prematur din cauza uzurii, așchierii și fisurarii termice, ceea ce nu numai că mărește costurile de producție, ci afectează și eficiența producției și calitatea produsului.
1. Mecanism de defectare a uzurii
(I) Cauze
Uzura carburii cimentate include în principal uzura abrazivă, uzura adezivă și uzura corozivă. Uzura abrazivă este cea mai comună formă. Când carbura cimentată și suprafața piesei de prelucrat se mișcă una față de cealaltă, punctele dure de pe suprafața piesei de prelucrat sau așchiile generate în timpul procesării sunt ca niște particule abrazive minuscule, care zgârie șanțurile de pe suprafața carburii cimentate, provocând pierderi de material. Uzura adezivului are loc la temperaturi ridicate și presiune ridicată. Atomii de pe carbura cimentată și suprafața piesei de prelucrat difuzează unul cu celălalt, rezultând aderență locală. În timpul mișcării relative, punctele de lipire sunt rupte, iar materialul de carbură cimentată este îndepărtat. Uzura corozivă se referă la reacția chimică de pe suprafața carburii cimentate sub acțiunea mediilor active chimic pentru a forma produse de coroziune. Aceste produse cad în timpul frecării și accelerează uzura materialului.
(II) Soluții
① Tehnologia de acoperire a suprafeței: pe suprafața carburii cimentate se aplică un strat de acoperire cu duritate ridicată, cu frecare redusă, cum ar fi nitrură de titan (TiN) și carbură de titan (TiC), prin depunere chimică de vapori (CVD), depunere fizică de vapori (PVD) și alte metode. Aceste acoperiri pot izola eficient carbura cimentată de piesa de prelucrat, pot reduce apariția uzurii abrazive și a adezivului și, în același timp, pot îmbunătăți rezistența la oxidare a inserțiilor din carbură de tungsten și pot reduce riscul de uzură prin coroziune.
② Optimizați parametrii de prelucrare: ajustarea rezonabilă a parametrilor de prelucrare, cum ar fi viteza de tăiere, viteza de avans și adâncimea de tăiere, poate reduce semnificativ gradul de uzură al carburii cimentate.
③ Alegeți lubrifiantul potrivit: utilizarea lubrifianților de-înaltă performanță, cum ar fi fluidele de tăiere care conțin aditivi la presiune extremă, poate forma o peliculă lubrifiantă între carbura cimentată și piesa de prelucrat pentru a reduce frecarea și uzura. Lubrifianții pot juca, de asemenea, un rol în răcire și curățare, eliminând căldura de tăiere și așchii în timp și reducând și mai mult uzura.

2. Mecanismul de defectare a lamei ciobirii
(I) Cauze
Ruperea se referă la decojirea bruscă a bucăților mici sau mari de material pe muchia de tăiere a carburii cimentate în timpul procesului de tăiere. Principalele motive includ structura neuniformă a carburii cimentate în sine și prezența unor defecte precum pori și fisuri. În plus, sarcinile frecvente de tăiere intermitentă și de impact pot duce cu ușurință la ciobirea carburii cimentate.
(II) Soluții
① Îmbunătățiți calitatea carburii cimentate: controlați strict procesul de producție, asigurați structura uniformă a materialului, reduceți defectele interne și testați cu strictețe indicatorii cheie ai materialului, cum ar fi densitatea, duritatea și rezistența la încovoiere.
② Optimizați designul sculei: în conformitate cu tehnologia de prelucrare specifică și materialul piesei de prelucrat, proiectați în mod rezonabil parametrii geometrici ai sculei. De exemplu, reduceți unghiul muchiei și creșteți rezistența muchiei. În același timp, proiectați în mod rezonabil structura corpului sculei, creșteți rigiditatea și rezistența corpului sculei și evitați ciobirea din cauza deformării corpului sculei.
③ Stabilizați procesul de prelucrare: înainte de prelucrare, pre-tratați complet piesa de prelucrat. În timpul procesării, adoptați o metodă de tăiere stabilă pentru a evita alimentarea și retragerea bruscă. Pentru condițiile de prelucrare care sunt predispuse la sarcini de impact, cum ar fi tăierea intermitentă, un dispozitiv de reducere a vibrațiilor poate fi utilizat pentru a reduce impactul vibrațiilor asupra unealtei.
3. Mecanism de eroare a fisurarii termice
(I) Cauze
Cracarea termică se referă la defectarea carburii cimentate din cauza fisurilor de pe suprafață cauzate de ciclurile termice repetate. Expansiunea și contracția termică repetate vor genera stres termic pe suprafața sculei. Când solicitarea termică depășește limita de rezistență a carburii cimentate, vor apărea fisuri termice. În plus, carbura cimentată are o conductivitate termică slabă și este dificil ca căldura să fie îndepărtată rapid, ceea ce va agrava, de asemenea, generarea de fisuri termice.
(II) Rezolvare
Îmbunătățiți metoda de răcire: utilizați un sistem de răcire eficient pentru a elimina în timp căldura de tăiere și pentru a reduce temperatura de suprafață a sculei. În același timp, alegeți un fluid de tăiere potrivit pentru a-și îmbunătăți proprietățile de răcire și lubrifiere.
Alegeți carbura cimentată cu rezistență bună la căldură: de exemplu, carbura cimentată cu elemente adăugate, cum ar fi tantalul (Ta) și niobiul (Nb) a îmbunătățit semnificativ rezistența la temperatură ridicată-și rezistența la oxidare și poate rezista mai bine la fisurarea termică.
Optimizați tehnologia de procesare: utilizați tehnologia de procesare rezonabilă pentru a reduce generarea de căldură de tăiere. De exemplu, utilizați tăierea segmentată, tăierea în straturi și alte metode pentru a evita tăierea continuă-pe termen lung a sculei, astfel încât unealta să poată fi complet răcită.

Concluzie
În aplicațiile reale de inginerie, inginerii trebuie să utilizeze o varietate de soluții în funcție de condițiile și cerințele specifice de procesare pentru a obține cel mai bun efect. FANMETAL s-a angajat să furnizeze clienților din străinătate produse din metale neferoase de-calitate înaltă ne- și a obținut certificarea ISO9001, care poate oferi clienților o producție personalizată de-calitate înaltă și un serviciu eficient-stop. Dacă aveți întrebări despre detaliile acestui produs sau despre timpul de livrare, nu ezitați să ne contactați la admin@fanmetalloy.com. Așteptăm cu nerăbdare mesajul dvs.